Что показывает ультразвуковой контроль сварных швов и какие дефекты он позволяет выявить?
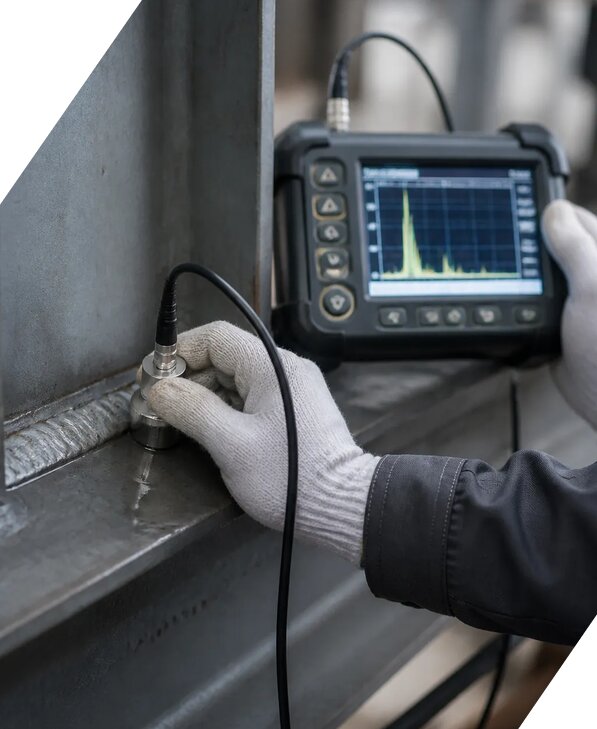
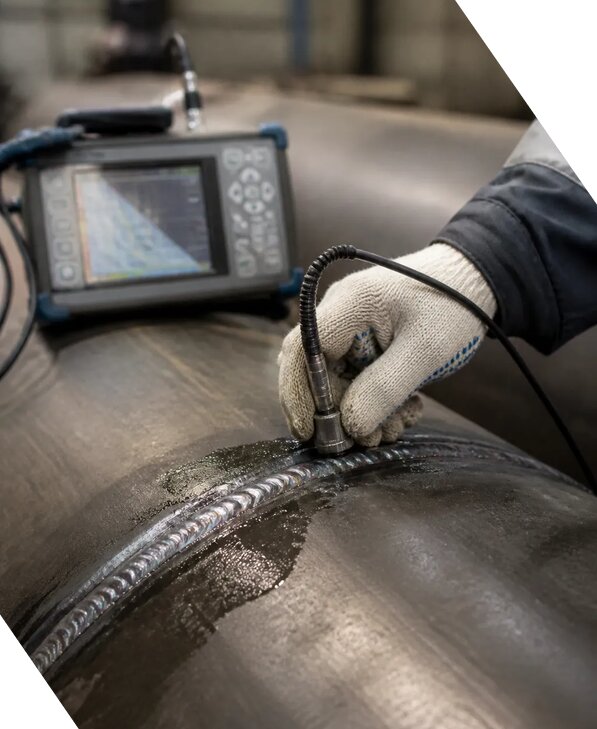
Ультразвуковой контроль сварных швов предназначен для выявления внутренних несплошностей металла и оценки фактического качества соединения без вырезки образцов и разрушения конструкции. В ходе обследования ультразвуковая волна вводится в металл с помощью преобразователя, после чего анализируется амплитуда сигнала, время его прохождения и характер отражения от границ раздела или дефектных участков. Методика позволяет обнаруживать внутренние дефекты, которые не видны при обычном осмотре: непровары, трещины металла, поры сварного шва, шлаковые включения, несплавления, расслоения и другие нарушения сплошности. В зависимости от типа соединения и применяемого преобразователя дополнительно оцениваются размеры выявленного отражателя, его глубина, протяженность и координаты дефекта.
Перед началом работ проводится визуальный контроль поверхности шва и прилегающей зоны. Это необходимо для удаления загрязнений, определения доступности участка, выявления поверхностных дефектов и выбора направления сканирования. Затем выполняется настройка дефектоскопа по контрольному образцу, проверяется чувствительность контроля, корректность показаний и стабильность измерительного оборудования. Полученные результаты измерений сопоставляются с критериями приемки, указанными в нормативной документации, проекте, техническом задании или технологической карте. По итогам оформляется протокол результатов и заключение дефектоскопии с указанием обследованных участков, обнаруженных отражателей, их характеристик и вывода о соответствии требованиям. В Беслане специалисты компании ЭкспертизаРоссия проводят лабораторный контроль сварных соединений на строительных объектах, промышленных конструкциях, трубопроводах, резервуарах и металлических каркасах.
Как выполняется подготовка сварного соединения к ультразвуковой дефектоскопии?
Качество ультразвуковой дефектоскопии во многом зависит от правильной подготовки сварного соединения, прилегающего металла и рабочей зоны. До начала обследования специалисты изучают проектные материалы, исполнительную документацию, сведения о марке стали, толщине элементов, типе сварки, геометрии шва и доступности поверхности. На основании этих данных определяется методика проведения, выбирается частота преобразователя, угол ввода, схема прозвучивания и требуемая чувствительность контроля. Если эти сведения отсутствуют, параметры обследования назначаются с учетом фактической конструкции и применяемых нормативных документов.
Поверхность очищают от грязи, ржавчины, окалины, старой краски, масла и отслаивающихся покрытий. Локальные неровности, наплывы и острые выступы, способные мешать перемещению преобразователя, удаляются в пределах, допустимых для сохранения целостности соединения. При необходимости наносится контактная жидкость, обеспечивающая стабильную передачу ультразвука между преобразователем и металлом. Зона контроля должна быть освещена, доступна для безопасного перемещения специалиста и свободна от предметов, препятствующих сканированию. При обследовании ответственных конструкций заранее согласуются точки доступа, необходимость подмостей, остановки оборудования или снятия изоляции.
После подготовки выполняются инструментальные измерения толщины основного металла и проверка геометрии шва, если это требуется программой работ. Дефектоскоп настраивается на контрольный образец, проверяются диапазон развертки, уровень чувствительности и стабильность сигнала. Все ограничения, недоступные участки и особенности состояния поверхности фиксируются в документах. В Московской области наши специалисты проводят ультразвуковой контроль с применением измерительного оборудования и испытательного оборудования, прошедших необходимые проверки. Отправьте запрос КП Семену Федоровичу, чтобы специалисты могли учесть объем работ, конструктивные особенности и требования к оформлению технических документов.
От чего зависят чувствительность и достоверность ультразвукового контроля сварных швов?
Чувствительность контроля определяется не только характеристиками дефектоскопа, но и совокупностью технических, организационных и эксплуатационных факторов. На результат влияют марка и структура металла, толщина соединяемых элементов, форма сварного шва, угол его разделки, состояние поверхности, доступность зоны сканирования, тип преобразователя и выбранная частота ультразвука. Слишком грубая поверхность может вызывать паразитные отражения и нестабильный контакт, а крупнозернистая структура металла способна рассеивать сигнал и затруднять обнаружение небольших несплошностей. Поэтому перед обследованием выполняется настройка дефектоскопа с использованием контрольного образца, соответствующего материалу и диапазону толщин проверяемой конструкции.
Специалист устанавливает базовый уровень чувствительности, контролирует положение импульса на развертке и проверяет возможность регистрации отражателей заданного размера. При сканировании преобразователь перемещается по установленной траектории с необходимым перекрытием, а подозрительные сигналы проверяются из нескольких направлений. Это позволяет отличить реальный дефект от отражения от геометрии шва, усиления, подкладного элемента, кромки или другого конструктивного фрагмента. Для каждого обнаруженного отражателя определяются координаты дефекта, глубина залегания, условная протяженность, амплитуда сигнала и другие параметры, предусмотренные методикой.
Достоверность повышается при сочетании ультразвукового метода с визуальным контролем, натурными измерениями и анализом исполнительной документации. При необходимости применяются дополнительные методы неразрушающего контроля, если особенности металла или конфигурации соединения ограничивают возможности ультразвукового обследования. Погрешность измерений учитывается при интерпретации результатов и не должна скрываться за формальным выводом. По итогам заказчику передаются результаты измерений, протокол результатов и техническое заключение с описанием примененного оборудования, условий проведения, выявленных дефектов и оценки их допустимости. В Воронежской области работы выполняются с учетом действующей нормативной документации и требований конкретного объекта.
Какие документы оформляются по результатам ультразвукового контроля?
По завершении ультразвукового контроля оформляется комплект документов, позволяющий подтвердить объем выполненных работ, примененную технологию и обоснованность выводов о состоянии сварных соединений. Состав комплекта зависит от назначения обследования, требований заказчика, проектной документации и статуса объекта, однако обычно включает программу или техническое задание, сведения о специалистах, описание объекта, схему расположения швов, используемую методику проведения и данные о примененных приборах. В документах указываются тип дефектоскопа, преобразователи, диапазон толщин, параметры настройки, контрольный образец, дата проверки оборудования и условия выполнения измерений.
Основным результатом считается протокол результатов. В нем отражаются обследованные сварные соединения, маркировка участков, длина проконтролированной зоны, тип выявленных отражателей, их координаты, глубина, условная протяженность и амплитуда сигнала. Если дефекты не обнаружены, это также фиксируется с указанием фактического объема контроля, поскольку отсутствие записей не подтверждает выполнение обследования. При обнаружении непроваров, пор сварного шва, трещин металла, шлаковых включений или иных несплошностей в документе приводится оценка их соответствия требованиям применяемого стандарта или проекта. При необходимости прикладываются схемы разметки, фотографии поверхности, графические развертки и таблицы результатов измерений.
На основании протокола оформляется заключение дефектоскопии либо техническое заключение. В нем формулируется вывод о пригодности соединения, необходимости ремонта, повторного контроля или проведения дополнительных исследований. Документы могут использоваться при приемке строительно-монтажных работ, техническом обследовании, расследовании причин повреждений, продлении срока эксплуатации и подтверждении качества ремонта. Аккредитованная лаборатория компания подготавливает материалы с учетом назначения контроля и требований нормативной документации. При заказе услуги под ключ скидка от 15 процентов. Работы выполняются в Северной осетии, а дата и объем обследования фиксируются с учетом текущих требований и фактического состояния объекта.
Когда ультразвуковой контроль необходимо дополнить другими видами обследования?
Ультразвуковой метод является информативным способом проверки внутренних дефектов сварных соединений, однако его возможности зависят от материала, толщины, формы конструкции и доступности поверхности. Дополнительное обследование требуется, если соединение имеет сложную геометрию, недостаточную зону доступа, значительную шероховатость, многослойные покрытия или выраженное затухание ультразвукового сигнала. Ограничения также возможны при контроле мелких деталей, тонколистового металла, аустенитных сталей, разнородных соединений и участков с крупнозернистой структурой. В таких случаях специалист оценивает применимость метода, выбирает альтернативную схему прозвучивания или рекомендует сочетание нескольких способов неразрушающего контроля.
Визуальный контроль необходим практически всегда, поскольку позволяет оценить форму и состояние поверхности шва, наличие подрезов, наплывов, прожогов, открытых трещин, коррозии и механических повреждений. Для поиска поверхностных и подповерхностных дефектов могут применяться капиллярный или магнитопорошковый методы. Радиографический контроль используют, когда требуется получить изображение внутренних объемных дефектов или уточнить характер отражателя в ответственной зоне. Измерение толщины металла помогает выявить коррозионное истончение рядом со швом, а натурные измерения геометрии и деформаций дают представление о фактическом состоянии конструкции в целом.
Выбор комплекса работ определяется целью обследования: приемка нового монтажа, проверка после ремонта, оценка остаточного ресурса, установление причин повреждения или подготовка технического решения. Специалисты сопоставляют данные разных методов, учитывают погрешность измерений и не делают вывод только по одному сигналу, если он может быть связан с конфигурацией соединения. После завершения оформляется техническое заключение с описанием выявленных дефектов, ограничений, рекомендаций и при необходимости программы ремонта и повторной проверки. Компания работает Пн-Пт 09-18 Сб-Вс вых.. С 2013 года по 2026 выполнено более 2562 заказов. В сентябре специалисты также проводят ультразвуковые и другие инструментальные измерения по согласованной программе.